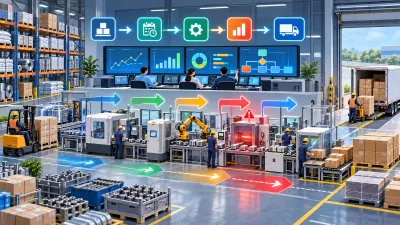
Organizar uma operação industrial exige muito mais do que determinar o que precisa ser produzido. Para que a fábrica consiga atender aos pedidos, cumprir prazos, utilizar adequadamente seus recursos e evitar desperdícios, é necessário compreender como as diferentes etapas do processo produtivo estão conectadas. Quando esse fluxo não está claro, podem surgir problemas como falta de matéria-prima, ordens paradas, máquinas sobrecarregadas, atrasos e dificuldades para identificar onde estão os gargalos.
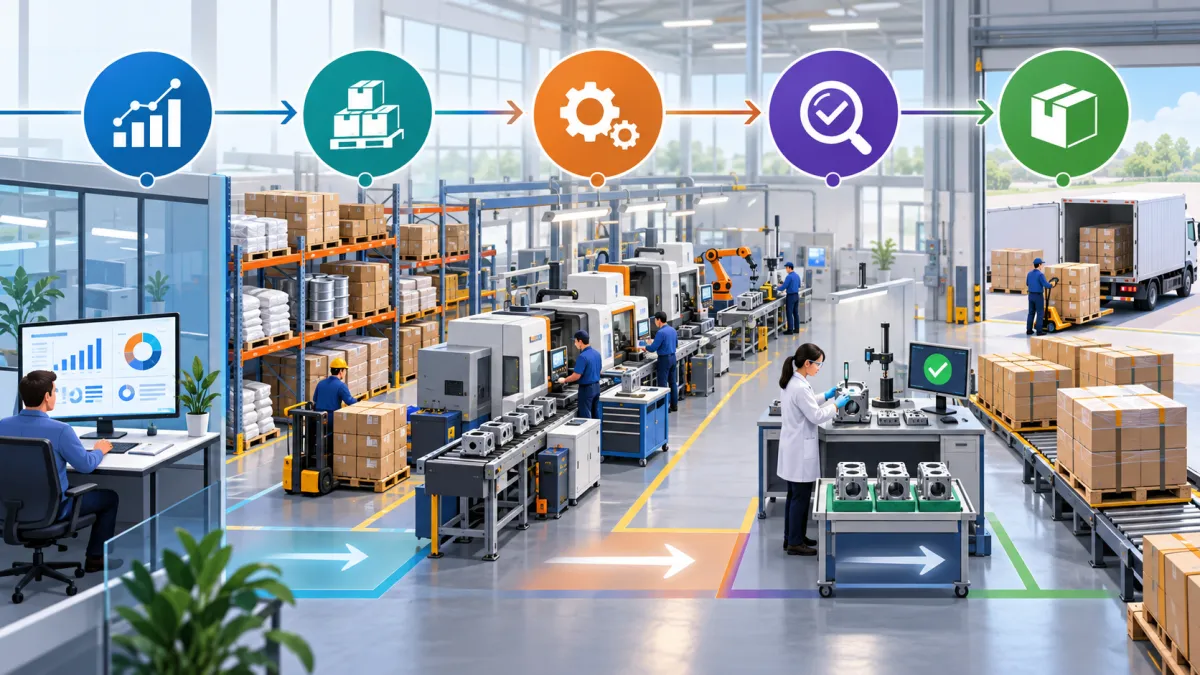
Nesse cenário, o fluxograma pcp funciona como uma representação organizada da sequência utilizada pelo Planejamento e Controle da Produção. Ele permite visualizar desde a entrada de um pedido ou identificação da demanda até a fabricação, o controle de qualidade, a atualização do estoque e a disponibilização do produto acabado.
O PCP, sigla para Planejamento e Controle da Produção, conecta diferentes áreas da indústria. Para planejar corretamente, é necessário analisar vendas, estoque, compras, disponibilidade de materiais, capacidade das máquinas, mão de obra, tempos de fabricação, prioridades e prazos de entrega. Por isso, sua atuação não acontece de maneira isolada.
Quando essas informações são transformadas em um fluxo lógico, torna-se mais fácil entender quais atividades precisam acontecer primeiro, quais dependem de outras e onde devem existir pontos de decisão. Antes de liberar uma ordem, por exemplo, pode ser necessário verificar estoque, materiais, capacidade e disponibilidade das máquinas.
Ao longo deste conteúdo, será apresentado um passo a passo para estruturar esse fluxo, desde o levantamento inicial das informações até o encerramento das ordens de produção. Também serão abordados planejamento de demanda, estoque, compras, capacidade produtiva, programação, ordens de produção, apontamentos do chão de fábrica, perdas, qualidade, retrabalho, indicadores e melhoria contínua.
O que é um Fluxograma PCP e para que ele serve?
O fluxograma pcp é uma representação visual das etapas envolvidas no Planejamento e Controle da Produção. Em vez de analisar cada atividade industrial separadamente, o fluxograma mostra como informações, materiais e decisões percorrem o processo produtivo.
Essa representação pode começar no recebimento do pedido do cliente, passar pela análise de demanda, consulta de estoque, planejamento de materiais, avaliação da capacidade produtiva, programação das máquinas, emissão das ordens e execução das atividades até chegar à finalização do produto.
O principal benefício desse modelo é facilitar a compreensão da operação como um processo integrado. Um atraso no setor de compras, por exemplo, pode impedir a liberação de uma ordem. Uma programação superior à capacidade de uma máquina pode gerar filas. Um apontamento incorreto pode fazer o PCP acreditar que determinado produto já foi fabricado quando ainda existem unidades pendentes.
Por isso, visualizar as conexões ajuda a compreender não apenas o que acontece na produção, mas também por que cada atividade precisa ocorrer em determinada sequência.
O que significa PCP?
PCP significa Planejamento e Controle da Produção. Trata-se do conjunto de atividades utilizadas para planejar o que será produzido, determinar quando a produção deverá acontecer, avaliar quais recursos serão necessários e acompanhar se o planejamento está sendo executado conforme esperado.
O planejamento procura responder algumas perguntas fundamentais:
O que precisa ser produzido?
Quanto precisa ser produzido?
Quando o produto deverá estar pronto?
Quais materiais serão necessários?
Existe matéria-prima disponível?
Quais máquinas participarão da fabricação?
Quanto tempo cada operação deverá levar?
Existe capacidade suficiente para atender à demanda?
Qual ordem deve ter prioridade?
Essas perguntas demonstram que o PCP não se limita à criação de um cronograma. Ele precisa utilizar informações de diferentes setores para transformar a necessidade comercial em uma programação possível de ser executada.
Depois que o planejamento é realizado, começa o controle. Nessa fase, a indústria compara aquilo que foi previsto com aquilo que efetivamente aconteceu no chão de fábrica.
Se estavam previstas 1.000 unidades em oito horas e foram produzidas apenas 850 unidades em dez horas, existe uma diferença que precisa ser analisada. Pode ter ocorrido uma parada de máquina, falta de material, problema de qualidade, setup maior do que o previsto, ausência de operador ou redução inesperada na produtividade.
Esse acompanhamento permite ajustar os próximos planejamentos.
Como funciona um fluxograma aplicado ao PCP?
Dentro do Planejamento e Controle da Produção, o fluxograma representa cada etapa por meio de uma sequência lógica.
Um exemplo básico pode ser estruturado da seguinte maneira:
Pedido recebido → Verificação da demanda → Consulta de estoque → Necessidade de produção → Planejamento de materiais → Análise da capacidade → Programação → Ordem de produção → Fabricação → Controle de qualidade → Finalização → Estoque de produto acabado.
Entretanto, a operação real costuma possuir pontos de decisão.
Imagine que o PCP consulte o estoque de matéria-prima antes de liberar uma ordem. Nesse momento existem pelo menos duas possibilidades.
Se o material estiver disponível, a programação pode continuar.
Se o material não estiver disponível, deverá existir uma etapa relacionada à solicitação de compra, recebimento, conferência e disponibilização do material.
Esses pontos de decisão fazem com que o fluxo represente melhor a realidade da fábrica.
Qual a relação entre planejamento, execução e controle?
Planejamento, execução e controle devem funcionar continuamente.
Primeiro, o PCP cria uma programação baseada em demanda, materiais, capacidade e prazos.
Depois, o chão de fábrica executa as operações previstas.
Durante a execução, informações são registradas.
Essas informações retornam ao PCP para comparação.
Dessa forma, o processo cria um ciclo:
Planejar → Executar → Registrar → Comparar → Corrigir → Planejar novamente.
Quanto melhor for a qualidade das informações coletadas, maior será a possibilidade de criar planejamentos próximos da realidade.
Principais objetivos do fluxograma
O primeiro objetivo é organizar o processo produtivo. Quando as etapas estão bem definidas, cada área consegue entender sua participação e quais informações precisa fornecer.
Outro objetivo importante é identificar gargalos. Se diversas ordens chegam a determinado processo e permanecem aguardando, pode existir limitação de capacidade nessa etapa.
O fluxo também ajuda na comunicação entre setores. Compras consegue visualizar quando sua atuação interfere na fabricação. Estoque entende a importância de registrar corretamente entradas e saídas. A produção percebe como seus apontamentos influenciam os próximos planejamentos.
Além disso, uma visão estruturada pode ajudar a identificar atividades duplicadas, conferências desnecessárias e pontos onde informações são registradas várias vezes.
Assim, o fluxograma não deve ser tratado apenas como um desenho do processo. Ele pode funcionar como uma ferramenta para compreender, padronizar e melhorar a operação produtiva.
Quais informações precisam ser levantadas antes de criar o Fluxograma PCP?
Antes de desenhar um fluxograma pcp, é necessário conhecer como a indústria realmente funciona. Criar um fluxo baseado apenas em uma visão teórica pode resultar em um modelo diferente da rotina executada no chão de fábrica.
O levantamento inicial deve considerar demanda, pedidos, materiais, estoque, capacidade, máquinas, mão de obra, tempos, processos, prioridades e prazos.
Essa etapa é importante porque o desenho final dependerá dessas informações.
Demanda e pedidos
A demanda representa aquilo que a indústria precisa produzir para atender às necessidades comerciais. Ela pode surgir de pedidos já confirmados ou de previsões de vendas.
Empresas que produzem sob encomenda geralmente utilizam os pedidos recebidos como uma das principais referências para a programação.
Já operações que fabricam para estoque podem utilizar histórico de vendas, sazonalidade, estoque mínimo, previsão comercial e comportamento de consumo.
Entre as informações que devem ser levantadas estão:
Produto solicitado.
Quantidade necessária.
Data do pedido.
Prazo prometido.
Data desejada de fabricação.
Cliente.
Prioridade.
Disponibilidade atual do produto acabado.
A partir desses dados, o PCP começa a entender quais necessidades deverão ser transformadas em produção.
Materiais e estoque
Saber o que produzir não é suficiente. É necessário verificar se os materiais necessários para fabricar cada item estão disponíveis.
Essa análise pode envolver:
Matéria-prima.
Componentes.
Insumos.
Embalagens.
Produtos intermediários.
Materiais auxiliares.
Itens utilizados em montagens.
Cada produto pode possuir uma estrutura de materiais diferente. Por isso, antes de programar uma quantidade, deve-se calcular quanto será necessário consumir.
Se uma unidade utiliza dois componentes e a indústria pretende produzir 500 unidades, serão necessários 1.000 componentes, desconsiderando perdas ou margens de segurança.
O estoque disponível deve refletir a realidade física. Se o sistema indicar 1.000 unidades, mas apenas 700 estiverem realmente disponíveis, a programação poderá ser criada com base em uma informação incorreta.
Por isso, inventários, registros de entradas, saídas, consumos, perdas e devoluções influenciam diretamente na qualidade do planejamento.
Capacidade produtiva
Outra informação indispensável é a capacidade.
Uma fábrica pode receber demanda para produzir 10.000 unidades durante uma semana, mas isso não significa automaticamente que consiga fabricar essa quantidade dentro do período.
A capacidade depende de diversos fatores:
Número de máquinas.
Velocidade de produção.
Horas disponíveis.
Quantidade de operadores.
Turnos de trabalho.
Tempo de setup.
Paradas programadas.
Manutenção.
Características do produto.
Tempo de cada operação.
Uma máquina disponível oito horas por dia não necessariamente possui oito horas efetivas para produzir. Preparações, limpeza, regulagens, trocas de ferramentas e outras atividades precisam ser consideradas.
Equipes e mão de obra
Algumas operações dependem fortemente da disponibilidade de pessoas.
Por isso, o planejamento deve conhecer:
Quantidade de operadores por processo.
Habilidades necessárias.
Escalas.
Turnos.
Operações que exigem profissionais específicos.
Capacidade de trabalho por período.
Uma máquina disponível não representa capacidade real se não houver operador habilitado para utilizá-la.
Processos produtivos
Também é necessário mapear como cada produto é fabricado.
Um roteiro produtivo pode possuir várias operações.
Por exemplo:
Corte → Usinagem → Montagem → Pintura → Inspeção → Embalagem.
Outro produto pode seguir:
Corte → Dobra → Solda → Acabamento → Embalagem.
Entender esses roteiros é indispensável para representar corretamente as dependências.
Tempos de produção
O PCP precisa conhecer quanto tempo aproximadamente cada atividade exige.
Entre os tempos que podem ser considerados estão:
Tempo de setup.
Tempo unitário.
Tempo de processamento.
Tempo de movimentação.
Tempo de espera.
Tempo de inspeção.
Tempo total da ordem.
Essas informações ajudam a criar programações mais realistas.
Dependências entre etapas
Determinadas atividades só podem começar depois que outra etapa termina.
Uma montagem pode depender da fabricação de vários componentes.
Uma pintura pode ocorrer apenas depois da soldagem.
A embalagem depende da aprovação da inspeção.
Essas dependências devem aparecer no fluxo para evitar liberações fora da sequência correta.
Pontos de decisão
Outro levantamento importante envolve decisões que alteram o caminho da produção.
Alguns exemplos:
Existe material disponível?
Existe capacidade?
O produto passou pela inspeção?
A ordem foi totalmente produzida?
Existe necessidade de retrabalho?
O pedido possui prioridade?
Essas perguntas formam ramificações no processo e ajudam a representar cenários diferentes dentro da mesma operação.
Primeiro passo: analisar a demanda e definir o que será produzido
A construção prática do fluxograma pcp normalmente começa pela identificação da demanda. Antes de liberar materiais ou reservar máquinas, o PCP precisa saber exatamente o que a empresa precisa fabricar.
Uma programação baseada em informações incompletas pode gerar excesso de determinado produto enquanto outro item necessário permanece em falta.
Identificação das necessidades
A necessidade de produção pode ser originada por diferentes situações.
Entre elas estão pedidos confirmados, reposição de estoque, previsão de vendas, contratos programados ou demandas internas.
Em uma produção sob encomenda, um pedido do cliente pode ser o ponto inicial.
Exemplo:
Produto A.
Pedido: 800 unidades.
Estoque acabado: 200 unidades.
Necessidade adicional: 600 unidades.
Nesse caso, se as 200 unidades disponíveis puderem ser utilizadas para atender ao pedido, a necessidade real de fabricação pode ser reduzida.
Esse tipo de cálculo evita produzir quantidades desnecessárias.
Pedidos confirmados
Pedidos confirmados normalmente possuem dados importantes para o planejamento, como quantidade e prazo.
Entretanto, o PCP precisa observar se existem vários pedidos utilizando o mesmo produto.
Imagine três pedidos:
Cliente A: 200 unidades.
Cliente B: 400 unidades.
Cliente C: 300 unidades.
A necessidade total será de 900 unidades.
Dependendo da estratégia da empresa, essas necessidades podem ser agrupadas em uma mesma ordem ou divididas em lotes.
Previsão de demanda
Nem todas as indústrias esperam o pedido chegar para produzir.
Quando existe fabricação para estoque, previsões podem ser utilizadas para antecipar determinadas necessidades.
A previsão deve ser comparada constantemente com o consumo real.
Se a estimativa indicar 5.000 unidades, mas o consumo recorrente estiver próximo de 3.000, produzir continuamente com base em 5.000 pode elevar os estoques.
Por outro lado, previsões muito abaixo da demanda podem provocar falta de produto.
Priorização da produção
Depois de identificar as necessidades, o PCP precisa estabelecer prioridades.
Nem todas as ordens possuem a mesma urgência.
Alguns critérios possíveis incluem:
Data prometida ao cliente.
Prazo de fabricação.
Disponibilidade de materiais.
Importância do pedido.
Existência de outras operações dependentes.
Sequência mais eficiente de máquina.
Tempo restante até a entrega.
Priorizar apenas o pedido com prazo mais próximo nem sempre é suficiente.
Uma ordem com entrega posterior pode precisar começar antes porque possui um roteiro produtivo muito mais longo.
Lead time de produção
O lead time representa o período necessário para percorrer o processo até a conclusão do produto.
Ele pode incluir:
Esperas.
Processamento.
Movimentação.
Inspeções.
Preparações.
Filas.
Quando esse tempo é conhecido, torna-se mais fácil calcular quando a fabricação precisa começar.
Se determinado produto precisa ser entregue em dez dias e possui lead time médio de sete dias, iniciar a produção apenas dois dias antes do prazo provavelmente causará atraso.
Planejado x demanda
O objetivo é encontrar equilíbrio.
Produzir abaixo da necessidade pode resultar em atrasos, pedidos incompletos ou ruptura do estoque.
Produzir muito acima da necessidade pode ocupar capacidade, consumir materiais e elevar o estoque sem demanda correspondente.
Por isso, o planejamento precisa comparar continuamente:
Demanda confirmada.
Previsão.
Estoque disponível.
Ordens já abertas.
Ordens em andamento.
Produtos já fabricados.
Necessidades futuras.
Como organizar essa etapa dentro do fluxo
Uma sequência possível seria:
Receber pedido ou previsão → Consultar estoque acabado → Calcular necessidade líquida → Avaliar prazo → Definir prioridade → Encaminhar necessidade ao planejamento.
Caso exista estoque suficiente, pode não ser necessário criar uma nova ordem.
Caso o estoque seja insuficiente, a diferença deverá seguir para as próximas etapas de planejamento.
Esse ponto de decisão impede que toda demanda comercial resulte automaticamente em fabricação.
Segundo passo: verificar estoque, materiais e necessidades de compra
Depois de identificar o que será produzido, o fluxograma pcp deve conduzir o processo para a análise de materiais. Essa etapa responde a uma pergunta essencial: existem recursos suficientes para fabricar a quantidade planejada?
Liberar ordens sem essa conferência pode provocar paradas no meio do processo.
Consulta do estoque
O primeiro passo é verificar os saldos disponíveis.
A análise não deve considerar apenas matéria-prima principal. Dependendo do produto, componentes secundários podem interromper toda a fabricação.
Imagine que uma empresa possua metal suficiente para fabricar 1.000 equipamentos, mas tenha apenas 600 conjuntos de parafusos necessários para a montagem.
Nesse caso, a capacidade real de concluir o produto pode estar limitada a 600 unidades.
Por isso, é necessário analisar a estrutura completa.
Produtos intermediários
Algumas empresas produzem componentes internamente.
Nesse cenário, o planejamento precisa verificar não apenas o estoque de matéria-prima, mas também a disponibilidade dos produtos intermediários.
Se o produto final necessita de três componentes fabricados internamente, todos precisam estar disponíveis na quantidade correta ou ter ordens programadas.
Cálculo das necessidades de materiais
O cálculo pode partir da quantidade planejada multiplicada pelo consumo unitário.
Por exemplo:
Produção planejada: 2.000 unidades.
Consumo de material por unidade: 0,5 kg.
Necessidade teórica: 1.000 kg.
Entretanto, pode existir uma perda prevista de processo.
Se a operação historicamente apresenta determinada taxa de perda, esse fator precisa ser considerado para que a quantidade separada seja suficiente.
Estoque disponível e estoque comprometido
Existe uma diferença importante entre saldo físico e saldo realmente disponível.
Um estoque pode apresentar 2.000 unidades, mas 1.500 já estarem reservadas para outras ordens.
Nesse cenário, apenas 500 unidades estão efetivamente livres.
Essa distinção evita que o mesmo material seja considerado simultaneamente em programações diferentes.
Estoque mínimo e segurança
Algumas empresas trabalham com estoques mínimos ou estoques de segurança.
Esses níveis ajudam a manter materiais críticos disponíveis diante de variações de consumo ou atraso de fornecedores.
Entretanto, o nível ideal depende do comportamento de cada item.
Materiais de alto consumo e longo prazo de reposição podem exigir tratamento diferente de itens comprados rapidamente.
Quando o fluxo deve passar pelas compras?
Quando os materiais disponíveis são insuficientes, o processo deve direcionar a necessidade para compras.
Uma sequência possível é:
Necessidade identificada → Consulta do estoque → Material suficiente?
Se sim: reservar ou separar material.
Se não: calcular quantidade faltante → gerar solicitação de compra → realizar compra → acompanhar fornecedor → receber material → conferir → atualizar estoque → liberar para utilização.
Esse desvio precisa estar claramente representado.
Prazo do fornecedor
A data de chegada dos materiais influencia diretamente a programação.
Se uma matéria-prima demora quinze dias para chegar, uma ordem que depende dela não poderá ser programada para começar amanhã, a menos que exista estoque disponível.
Por isso, o lead time de compras deve participar do planejamento.
Recebimento e conferência
Comprar não significa que o material já pode ser utilizado.
Normalmente existem etapas como:
Recebimento.
Conferência da quantidade.
Verificação do produto.
Inspeção de qualidade, quando aplicável.
Entrada no estoque.
Identificação.
Armazenamento.
Liberação.
Somente depois dessas etapas o item deve ser considerado efetivamente disponível.
Como evitar paradas por falta de material
Uma das melhores formas de reduzir paradas é verificar todos os componentes antes da liberação.
Também é importante acompanhar materiais de maior criticidade.
Se determinado componente possui fornecedor único ou prazo longo, o acompanhamento pode começar antes da programação definitiva.
Outro cuidado é registrar corretamente o consumo.
Se uma ordem utilizar 550 kg e o sistema registrar apenas 500 kg, o saldo ficará incorreto. Depois de várias ordens, a diferença pode comprometer o planejamento.
A qualidade do estoque digital depende diretamente da qualidade dos registros realizados na operação.
Terceiro passo: analisar capacidade produtiva e programar a produção
Com demanda definida e materiais avaliados, o fluxograma pcp avança para uma das etapas mais importantes do planejamento: verificar se existe capacidade suficiente para executar as ordens dentro dos prazos previstos.
Uma empresa pode possuir materiais e pedidos confirmados, mas ainda assim não conseguir cumprir a programação caso seus recursos estejam completamente ocupados.
O que significa capacidade produtiva?
Capacidade produtiva é a quantidade que uma operação consegue produzir dentro de determinado período considerando os recursos disponíveis.
Ela pode ser analisada por:
Máquina.
Linha.
Setor.
Equipe.
Turno.
Dia.
Semana.
Mês.
A análise deve considerar a capacidade possível e não apenas a capacidade nominal.
Disponibilidade das máquinas
Suponha que uma máquina tenha capacidade técnica para fabricar 100 unidades por hora.
Em um turno de oito horas, uma conta simples indicaria 800 unidades.
Porém, podem existir:
30 minutos de setup.
20 minutos de limpeza.
40 minutos de paradas programadas.
30 minutos de ajustes.
Nesse caso, o tempo efetivamente disponível será menor.
Por isso, uma programação baseada apenas em oito horas completas poderá superestimar a capacidade.
Quantidade de operadores
Alguns processos precisam de um número mínimo de pessoas.
Uma linha capaz de fabricar 1.000 unidades por turno com quatro operadores pode produzir menos se apenas duas pessoas estiverem disponíveis.
Essa informação precisa fazer parte da análise.
Setup
Setup é a preparação necessária para mudar uma máquina ou processo de uma condição de produção para outra.
Pode envolver:
Troca de ferramenta.
Regulagem.
Limpeza.
Alteração de molde.
Preparação de matéria-prima.
Configuração.
Quanto maior a quantidade de trocas, maior pode ser o tempo improdutivo.
Por isso, o sequenciamento das ordens pode buscar reduzir setups quando isso não comprometer as prioridades.
Programação das ordens
Depois de analisar capacidade, o PCP define quando cada ordem deverá passar por cada recurso.
Essa programação pode considerar:
Prazo de entrega.
Tempo de fabricação.
Disponibilidade de materiais.
Capacidade.
Prioridade.
Dependência entre operações.
Setup.
Disponibilidade de operadores.
Sequenciamento da produção
Sequenciar significa determinar em qual ordem os trabalhos serão executados.
Imagine três ordens aguardando a mesma máquina.
Ordem A: 500 unidades.
Ordem B: 200 unidades.
Ordem C: 1.000 unidades.
O PCP precisa decidir qual delas será executada primeiro.
Essa escolha pode ser baseada em prazo, prioridade, tempo, tipo de material, setup ou combinação desses fatores.
Carga de máquina
Uma forma de analisar capacidade é comparar a carga necessária com o tempo disponível.
Exemplo:
Máquina disponível: 40 horas na semana.
Ordem A: 10 horas.
Ordem B: 18 horas.
Ordem C: 20 horas.
Carga total: 48 horas.
Existe uma sobrecarga de oito horas.
O PCP precisará agir.
Algumas possibilidades incluem:
Alterar sequência.
Utilizar outra máquina compatível.
Criar turno adicional.
Prorrogar uma ordem quando comercialmente possível.
Antecipar parte da produção.
Reavaliar o lote.
Redistribuir recursos.
Identificação de gargalos
Um gargalo é um recurso cuja capacidade limita o fluxo.
Se o corte consegue preparar 1.500 peças por dia, mas a pintura consegue processar apenas 800, existe a possibilidade de acumulação antes da pintura.
Esse acúmulo aumenta filas e lead time.
No fluxograma, os pontos onde constantemente surgem esperas precisam receber atenção especial.
Capacidade infinita e capacidade finita
Em uma programação simplificada, pode-se inserir ordens sem limitar previamente o volume de trabalho de cada recurso. Esse modelo pode gerar uma carga superior à disponibilidade real.
Já uma programação considerando capacidade finita procura respeitar os limites dos recursos.
Para operações com máquinas muito disputadas, esse controle pode ser essencial para criar cronogramas mais realistas.
Como representar essa etapa no processo
Uma sequência pode ser:
Demanda definida → Materiais disponíveis → Calcular carga necessária → Consultar capacidade → Existe capacidade no prazo?
Se sim: programar ordem.
Se não: revisar prioridade, recurso, turno, prazo ou sequência.
Somente depois dessa análise a ordem estará pronta para ser formalmente liberada ao chão de fábrica.
Quarto passo: emitir e liberar as Ordens de Produção
Depois que demanda, materiais e capacidade são avaliados, o fluxograma pcp chega ao momento de transformar o planejamento em uma instrução clara para a produção. Essa função é normalmente realizada por meio da Ordem de Produção.
O que é uma Ordem de Produção?
A Ordem de Produção, frequentemente chamada de OP, é o registro que formaliza a fabricação de determinado produto ou lote.
Ela funciona como ligação entre o planejamento realizado pelo PCP e aquilo que precisa ser executado no chão de fábrica.
Uma OP pode informar:
Qual produto fabricar.
Qual quantidade produzir.
Quando iniciar.
Qual prazo de término.
Quais materiais utilizar.
Quais operações executar.
Quais recursos participarão.
Quais instruções precisam ser seguidas.
Por que a Ordem de Produção é importante?
Sem um registro claro, a equipe pode depender de orientações verbais, mensagens, anotações ou planilhas separadas.
Isso dificulta saber:
O que está em produção.
O que já terminou.
Qual quantidade falta.
Quais materiais foram utilizados.
Quanto tempo foi gasto.
Qual pedido está sendo atendido.
Ao centralizar essas informações em uma ordem, o acompanhamento se torna mais organizado.
Informações essenciais da OP
Uma estrutura completa pode conter:
Código da ordem.
Produto.
Descrição.
Quantidade planejada.
Unidade de medida.
Data de abertura.
Data prevista para início.
Data prevista para término.
Prioridade.
Roteiro produtivo.
Materiais.
Quantidades previstas.
Máquinas.
Setores.
Responsáveis.
Observações.
Roteiro de produção
O roteiro indica a sequência das operações.
Exemplo:
Corte → Dobra → Solda → Pintura → Inspeção → Embalagem.
Cada operação pode possuir informações próprias, como tempo esperado, máquina, setor e quantidade.
Esse detalhamento facilita o acompanhamento do avanço da ordem.
Separação de materiais
Antes de começar a fabricação, materiais podem ser separados para a ordem.
Essa etapa reduz o risco de iniciar uma produção sem todos os itens necessários.
A separação também pode criar uma reserva no estoque, evitando que o mesmo material seja utilizado por outra demanda.
Critérios para liberação
Uma ordem não deveria ser liberada apenas porque foi criada.
O PCP pode estabelecer critérios como:
Materiais disponíveis.
Máquina disponível.
Operador disponível.
Documentação pronta.
Ferramentas disponíveis.
Roteiro atualizado.
Desenho ou especificação liberada.
Prazo validado.
Quando algum desses recursos está pendente, pode ser mais adequado manter a ordem planejada, mas ainda não liberada.
Ordens planejadas e liberadas
Separar ordens planejadas de ordens liberadas melhora a organização.
Planejada significa que existe intenção de fabricar.
Liberada significa que a execução está autorizada.
Essa distinção evita que o chão de fábrica interprete toda previsão como uma ordem imediata.
Lotes de produção
A quantidade também pode ser dividida em lotes.
Se a necessidade é de 10.000 unidades, pode não ser conveniente fabricar tudo em uma única ordem.
A empresa pode dividir em cinco lotes de 2.000, por exemplo.
O tamanho do lote pode depender de:
Capacidade.
Estoque.
Setup.
Prazo.
Espaço físico.
Demanda.
Características do processo.
Alterações durante a execução
Pode acontecer de uma OP precisar ser alterada.
Por exemplo:
A quantidade aumenta.
O prazo muda.
Um recurso fica indisponível.
Um material é substituído.
Nesses casos, qualquer alteração deve ser controlada para evitar divergências entre planejamento e produção.
Como a OP entra no fluxo
A sequência pode ser organizada assim:
Programação aprovada → Criar Ordem de Produção → Confirmar materiais → Separar materiais → Confirmar recursos → Liberar ordem → Iniciar fabricação.
Com a liberação realizada, o processo deixa de ser apenas planejamento e passa para a execução efetiva no chão de fábrica.
Quinto passo: acompanhar a produção no chão de fábrica
A liberação das ordens não encerra o trabalho do fluxograma pcp. Pelo contrário, a partir desse momento começa a fase de acompanhamento, na qual o planejamento será comparado com a realidade da produção.
Sem informações do chão de fábrica, o PCP não consegue saber se a programação está sendo cumprida.
O que é apontamento de produção?
Apontamento é o registro das atividades executadas.
Ele pode incluir:
Quantidade produzida.
Quantidade aprovada.
Quantidade rejeitada.
Horário de início.
Horário de término.
Tempo utilizado.
Máquina.
Operador.
Material consumido.
Perdas.
Paradas.
Motivos de interrupção.
Esses registros formam a base para analisar o desempenho da ordem.
Quantidade produzida
Uma OP pode prever 1.000 unidades.
Durante um turno, são produzidas 600.
Isso significa que existem 400 unidades pendentes.
Sem apontamento, o PCP pode enxergar apenas que a ordem está aberta, mas não saber seu estágio real.
Quanto mais atualizadas estiverem as informações, maior será a visibilidade do andamento.
Tempo de produção
Registrar início e término ajuda a compreender quanto tempo a operação realmente consome.
Se o cadastro prevê duas horas e a operação constantemente leva quatro, existe uma diferença relevante.
Essa diferença pode indicar:
Tempo padrão incorreto.
Setup não considerado.
Paradas frequentes.
Processo inadequado.
Baixa capacidade.
Problemas de material.
Necessidade de treinamento.
Consumo de materiais
Também é importante registrar quanto foi realmente consumido.
O consumo previsto pode ser de 100 kg, mas o real pode chegar a 112 kg.
Essa diferença afeta custos e estoque.
Quando não há registro correto, o sistema pode mostrar materiais disponíveis que fisicamente já foram utilizados.
Sobras
Nem todo material separado é consumido.
Sobras podem retornar ao estoque, desde que sejam registradas corretamente.
Caso contrário, o saldo disponível pode permanecer menor do que o estoque físico.
Perdas e refugos
Perdas precisam ser registradas porque reduzem a quantidade aproveitável.
Se foram processadas 1.000 peças, mas 50 foram descartadas, a quantidade final aprovada será de 950.
Ignorar essa diferença pode provocar falta na entrega.
Status das ordens
Acompanhamentos de status ajudam a organizar o painel do PCP.
Alguns exemplos são:
Planejada.
Liberada.
Aguardando material.
Aguardando máquina.
Em produção.
Pausada.
Em inspeção.
Em retrabalho.
Finalizada.
Cancelada.
Com esses status, torna-se mais fácil saber onde cada ordem está.
Motivos de parada
Registrar apenas que uma máquina ficou parada não é suficiente para melhorar o processo.
É importante identificar a causa.
Exemplos:
Falta de material.
Quebra.
Manutenção.
Falta de operador.
Aguardando ferramenta.
Aguardando qualidade.
Setup.
Falta de energia.
Aguardando programação.
Depois de registrar essas ocorrências ao longo do tempo, a indústria pode identificar as causas mais recorrentes.
Planejado x realizado
A comparação entre planejamento e execução ajuda a revelar diferenças.
| Informação | Planejado | Realizado |
|---|---|---|
| Quantidade | 1.000 unidades | 950 unidades |
| Tempo de produção | 8 horas | 9 horas |
| Material utilizado | 500 kg | 520 kg |
| Perdas | 2% | 4% |
| Data de conclusão | Dia 15 | Dia 16 |
| Horas de parada | 30 minutos | 1h20 |
| Retrabalho | 20 unidades | 55 unidades |
A tabela não deve ser utilizada apenas como registro. O principal objetivo é interpretar os desvios.
Como analisar um desvio
Imagine que a produção demorou uma hora a mais do que o esperado.
O PCP pode investigar:
Houve parada?
O setup demorou mais?
A velocidade da máquina foi menor?
O material apresentou problema?
A quantidade foi alterada?
Existiu retrabalho?
Somente depois de identificar a causa será possível melhorar o próximo planejamento.
Visibilidade do chão de fábrica
Quanto maior o intervalo entre a ocorrência e o registro, menor a capacidade de reação.
Se o PCP só descobre no fim do dia que uma máquina parou pela manhã, pode perder várias horas antes de reorganizar as ordens.
Por isso, apontamentos realizados de maneira organizada ajudam a aproximar planejamento e execução.
Sexto passo: controlar qualidade, perdas, retrabalho e gargalos
Durante a fabricação, o fluxograma pcp também precisa considerar situações que desviam o produto do caminho normal. Qualidade, perdas, retrabalho e gargalos podem alterar prazos, quantidades e consumo de recursos.
Essas ocorrências não devem aparecer somente no final. Quando possível, precisam ser identificadas durante a execução.
Controle de qualidade
O controle de qualidade pode acontecer em diferentes pontos.
Dependendo do processo, podem existir inspeções:
Na entrada da matéria-prima.
Durante a fabricação.
Depois de operações críticas.
Na montagem.
Antes da embalagem.
No produto acabado.
O objetivo é verificar se o resultado atende aos critérios definidos.
Produto não conforme
Quando um item não atende às especificações, existe uma não conformidade.
A partir daí, podem existir diferentes caminhos:
Reprocessamento.
Retrabalho.
Aproveitamento sob critérios definidos.
Segregação.
Descarte.
Essas decisões devem aparecer no processo quando forem relevantes para a operação.
Impacto da qualidade no planejamento
Imagine que uma ordem deveria gerar 1.000 produtos aprovados.
A fábrica produz 1.000 unidades, mas 80 são rejeitadas.
Nesse momento, existem apenas 920 produtos disponíveis.
Se o pedido exige 1.000 unidades, será necessário produzir novamente.
Isso significa consumo adicional de material, capacidade e tempo.
Portanto, perdas de qualidade afetam diretamente o PCP.
Controle de perdas
As perdas podem surgir em diferentes etapas.
Alguns exemplos são:
Corte incorreto.
Quebra.
Material fora de especificação.
Erro de regulagem.
Danos durante movimentação.
Variação do processo.
Descarte durante setup.
Refugo em inspeção.
Registrar apenas a quantidade perdida não permite entender completamente o problema. Sempre que possível, também é importante classificar o motivo.
Retrabalho
Retrabalho acontece quando um item precisa passar novamente por alguma atividade para atender ao padrão esperado.
Por exemplo:
Uma peça retorna para acabamento.
Um produto precisa ser desmontado e montado novamente.
Uma pintura precisa ser refeita.
Uma dimensão precisa ser corrigida.
O retrabalho consome capacidade que talvez não estivesse prevista.
Se uma máquina estava programada para outra ordem e precisa receber produtos retornados, a programação seguinte pode atrasar.
Como representar o retrabalho no fluxo
Uma etapa de qualidade pode possuir uma decisão:
Produto aprovado?
Se sim: seguir para próxima etapa.
Se não: avaliar possibilidade de retrabalho.
Pode ser retrabalhado?
Se sim: retornar para a operação definida.
Se não: registrar perda ou refugo.
Esse caminho deixa visível que nem todo produto segue diretamente para a finalização.
O que é um gargalo?
Gargalo é a etapa cuja capacidade restringe o fluxo.
Imagine três processos:
Corte: 1.500 peças/dia.
Usinagem: 1.300 peças/dia.
Pintura: 700 peças/dia.
Nesse exemplo, a pintura possui a menor capacidade e pode limitar a produção final.
Mesmo que corte e usinagem trabalhem mais rápido, a fábrica não conseguirá concluir acima da capacidade da etapa restritiva sem criar estoque em processo.
Como identificar gargalos
Alguns sinais são:
Acúmulo constante de ordens.
Grandes filas.
Atrasos recorrentes no mesmo setor.
Excesso de produtos aguardando determinada máquina.
Necessidade constante de horas extras.
Elevado tempo de espera.
Utilização próxima do limite durante longos períodos.
Produção anterior parada porque a etapa seguinte está cheia.
Fila não significa sempre gargalo
Uma fila temporária pode ser resultado de uma programação específica ou parada eventual.
Por isso, a análise deve considerar o comportamento ao longo do tempo.
Se o mesmo recurso acumula ordens repetidamente e limita a saída final, existe um indício mais forte de restrição.
Tempo de espera
Um produto pode passar apenas três horas sendo efetivamente processado, mas levar três dias para terminar por causa das filas.
Por isso, reduzir o tempo de fabricação não depende apenas de acelerar máquinas.
Também é necessário reduzir espera entre etapas.
Como reduzir problemas no fluxo
Algumas ações incluem:
Revisar programação.
Equilibrar carga.
Reduzir setup.
Melhorar manutenção.
Antecipar materiais.
Revisar roteiros.
Ajustar tamanho de lotes.
Identificar causas de perda.
Melhorar os apontamentos.
Reorganizar prioridades.
O ponto principal é utilizar os dados registrados para direcionar as melhorias.
Sétimo passo: finalizar a produção, atualizar estoque e analisar resultados
Quando todas as operações terminam, o fluxograma pcp entra na fase de encerramento. Essa etapa é fundamental porque consolida aquilo que realmente aconteceu durante a fabricação.
Encerrar uma ordem sem conferir seus dados pode gerar diferenças no estoque, consumo incorreto de materiais e indicadores distorcidos.
Encerramento da Ordem de Produção
Antes de concluir a OP, é recomendável verificar:
Quantidade prevista.
Quantidade efetivamente produzida.
Quantidade aprovada.
Quantidade perdida.
Retrabalho.
Materiais consumidos.
Sobras.
Tempo utilizado.
Operações executadas.
Pendências.
Somente depois dessas verificações a ordem deve ser considerada finalizada.
Quantidade produzida
A quantidade final precisa representar aquilo que realmente poderá ser disponibilizado.
Se a ordem previa 2.000 unidades e terminou com 1.960 produtos aprovados, não é adequado registrar 2.000 apenas porque essa era a meta.
A diferença precisa ser analisada.
Entrada do produto acabado
Depois da conclusão, o produto fabricado pode ser movimentado para o estoque de acabados.
Essa atualização permite que vendas, expedição e planejamento tenham acesso à quantidade realmente disponível.
O momento da entrada deve estar alinhado ao processo da empresa.
Em algumas operações, o produto entra no estoque assim que termina a fabricação.
Em outras, depende de inspeção ou liberação final.
Baixa de materiais
Durante o encerramento também deve ser confirmado o consumo.
Se materiais reservados não foram utilizados, podem precisar retornar ao estoque disponível.
Se houve consumo superior ao previsto, a diferença precisa ser registrada.
Indicadores de produção
Após finalizar as ordens, os dados podem gerar indicadores.
Entre os mais úteis estão:
Produção realizada.
Aderência ao plano.
Tempo médio.
Lead time.
Índice de perdas.
Índice de retrabalho.
Cumprimento dos prazos.
Utilização da capacidade.
Tempo de parada.
Produtividade.
Aderência ao plano
Esse indicador compara o que foi programado com o que realmente foi executado.
Se o PCP programou dez ordens e apenas sete foram concluídas no prazo, existe uma diferença que precisa ser compreendida.
A análise pode mostrar problemas de:
Capacidade.
Materiais.
Sequenciamento.
Estimativas.
Manutenção.
Qualidade.
Eficiência produtiva
A eficiência pode ser analisada comparando o resultado obtido com o resultado esperado para determinado recurso ou período.
Entretanto, a empresa deve definir critérios coerentes para sua realidade.
Comparações sem considerar tipos de produto, complexidade ou mudanças no processo podem gerar interpretações incorretas.
Lead time
O lead time mostra quanto tempo a ordem leva desde determinado ponto inicial até a conclusão.
Dependendo da análise, pode-se medir desde a criação da necessidade até o produto acabado ou apenas o período entre liberação e finalização.
O importante é manter o mesmo critério ao comparar períodos.
Índice de perdas
Acompanhando perdas por produto, máquina, operação ou motivo, torna-se possível descobrir onde estão as maiores ocorrências.
Por exemplo:
Perdas totais: 3%.
Corte: 0,5%.
Usinagem: 0,7%.
Pintura: 1,5%.
Montagem: 0,3%.
A pintura aparece como a etapa com maior participação e pode merecer investigação.
Cumprimento dos prazos
Outro indicador importante é a capacidade de terminar ordens nas datas previstas.
Se atrasos são frequentes, o problema pode estar na programação, no prazo comercial prometido, na capacidade, nos materiais ou na execução.
Uso das informações nos próximos planejamentos
O encerramento da ordem não deve ser visto como o fim do processo.
Os resultados alimentam novos planejamentos.
Se determinado produto costuma levar dez horas em vez das oito cadastradas, o tempo padrão pode precisar de revisão.
Se uma matéria-prima apresenta perdas superiores ao esperado, sua necessidade pode precisar ser recalculada enquanto a causa é investigada.
Se uma máquina tornou-se gargalo, novas programações precisam considerar essa restrição.
Assim, cada ordem finalizada gera informações capazes de melhorar as próximas decisões.
Como montar um Fluxograma PCP completo na prática?
Depois de compreender todas as etapas, é possível reunir o processo em um fluxograma pcp completo. O modelo deve representar a realidade da empresa e não apenas seguir uma estrutura genérica.
Indústrias diferentes possuem fluxos diferentes. Uma empresa de fabricação sob encomenda pode começar pelo pedido do cliente. Uma operação de produção para estoque pode iniciar pela previsão de demanda ou pela necessidade de reposição.
Ainda assim, existem etapas comuns que ajudam a formar uma base.
Exemplo de sequência do processo
Pedido ou previsão de demanda
↓
Planejamento da necessidade
↓
Consulta do estoque de produto acabado
↓
Existe quantidade suficiente?
Se sim: reservar produto para atendimento.
Se não: calcular necessidade de produção.
↓
Consultar matérias-primas e componentes
↓
Existem materiais suficientes?
Se não: calcular necessidade → solicitar compra → realizar compra → receber → conferir → atualizar estoque.
Se sim: continuar planejamento.
↓
Analisar capacidade produtiva
↓
Existe capacidade dentro do prazo?
Se não: revisar programação, prioridade, recurso, turno ou prazo.
Se sim: programar produção.
↓
Criar Ordem de Produção
↓
Separar materiais
↓
Liberar ordem
↓
Iniciar produção
↓
Registrar apontamentos
↓
Acompanhar quantidade, tempo, consumo e perdas
↓
Realizar controle de qualidade
↓
Produto aprovado?
Se não: avaliar retrabalho.
Pode ser retrabalhado?
Se sim: retornar para a operação necessária.
Se não: registrar perda ou refugo.
Se aprovado: continuar.
↓
Finalizar operações
↓
Conferir quantidade produzida
↓
Registrar consumo real
↓
Encerrar Ordem de Produção
↓
Atualizar estoque de produto acabado
↓
Liberar para expedição ou venda
↓
Analisar indicadores
↓
Utilizar resultados no próximo planejamento.
Como desenhar o processo de forma clara
O fluxo deve ser suficientemente detalhado para explicar a operação, mas não tão complexo a ponto de se tornar difícil de interpretar.
Quando existem muitas exceções, pode ser útil separar o processo em fluxos menores.
Por exemplo:
Fluxo de planejamento.
Fluxo de materiais.
Fluxo de execução.
Fluxo de qualidade.
Fluxo de encerramento.
Depois, esses fluxos podem ser conectados em uma visão geral.
Mapeie o processo real
Antes de tentar melhorar, registre como a produção realmente acontece.
Converse com as áreas envolvidas.
Observe:
Como o pedido chega.
Quem avalia a necessidade.
Quem verifica estoque.
Como são feitas compras.
Quem programa.
Como a ordem chega à fábrica.
Como o operador registra produção.
Como as perdas são informadas.
Como o produto é liberado.
Esse levantamento evita criar um fluxo baseado apenas em procedimentos teóricos.
Identifique entradas e saídas
Cada etapa deve receber alguma informação e gerar algum resultado.
Exemplo:
Entrada: necessidade de produção.
Processo: verificar materiais.
Saída: materiais disponíveis ou necessidade de compra.
Quando as entradas e saídas são claras, fica mais fácil identificar responsabilidades.
Inclua pontos de decisão
Alguns dos pontos mais importantes são perguntas que podem alterar o caminho.
Material disponível?
Capacidade disponível?
Produto aprovado?
Quantidade concluída?
Existe retrabalho?
Ordem pode ser encerrada?
Esses pontos ajudam a representar exceções comuns.
Defina responsabilidades
Também é importante saber quem executa cada atividade.
O PCP pode planejar, mas o estoque pode ser responsável pela separação.
Compras atende às necessidades externas.
Produção executa as operações.
Qualidade realiza determinadas liberações.
Expedição prepara o envio.
Quando as responsabilidades são claras, reduzem-se dúvidas sobre quem deve agir quando uma etapa fica pendente.
Evite etapas sem necessidade
Ao mapear o fluxo, podem aparecer tarefas executadas apenas por hábito.
Exemplo:
A mesma informação é digitada em três planilhas.
Uma aprovação é realizada duas vezes.
Um relatório é impresso e depois novamente digitado.
Uma ordem passa por um setor sem necessidade operacional.
Esses pontos podem indicar oportunidades para simplificação.
Como melhorar continuamente o fluxo
O processo não deve ser criado uma única vez e permanecer inalterado.
Mudanças podem acontecer:
Novas máquinas.
Novos produtos.
Alteração de fornecedores.
Automação.
Mudança de layout.
Novas equipes.
Alteração dos volumes.
Novos turnos.
Por isso, o fluxo precisa ser revisado periodicamente.
Compare planejado e realizado
Essa é uma das práticas mais importantes.
Para cada ordem relevante, avalie:
Quanto deveria produzir?
Quanto produziu?
Quanto tempo deveria levar?
Quanto tempo levou?
Quanto material deveria utilizar?
Quanto utilizou?
Qual era o prazo?
Quando terminou?
Quanto perdeu?
Quanto retrabalhou?
As diferenças indicam onde existe oportunidade de análise.
Atualize tempos de produção
Tempos desatualizados comprometem toda a programação.
Uma operação cadastrada como 30 minutos, mas que normalmente leva 50 minutos, criará uma capacidade fictícia.
Ao longo do dia, essa diferença se acumula.
Por isso, tempos reais precisam ser utilizados para revisar os padrões quando necessário.
Acompanhe os gargalos
Quando um recurso aparece repetidamente como limitador, o PCP precisa considerar sua capacidade na programação.
Não adianta programar as etapas anteriores para produzir volumes muito superiores se o gargalo não consegue absorver a quantidade.
Isso apenas aumenta estoque em processo e filas.
Revise os tamanhos dos lotes
Lotes muito grandes podem ocupar uma máquina por longos períodos e aumentar estoque.
Lotes muito pequenos podem elevar setups e movimentações.
Encontrar um tamanho coerente depende de demanda, processo e capacidade.
Centralize as informações
Quando pedido, estoque, programação e produção estão espalhados em controles independentes, aumentam as chances de divergências.
Uma informação alterada em um arquivo pode não ser atualizada em outro.
Quanto maior a integração entre os registros, mais fácil se torna acompanhar o processo.
Use indicadores para direcionar decisões
Os dados do processo podem ajudar a acompanhar:
Atrasos.
Produtividade.
Perdas.
Retrabalho.
Paradas.
Tempo médio de fabricação.
Utilização dos recursos.
Cumprimento do plano.
Estoque em processo.
Esses indicadores permitem que a gestão abandone análises baseadas apenas em percepção e passe a observar padrões concretos.
Transforme o fluxo em rotina de gestão
O maior valor surge quando o processo representado é realmente utilizado.
O PCP pode acompanhar diariamente:
Ordens previstas para iniciar.
Ordens atrasadas.
Ordens em andamento.
Materiais pendentes.
Máquinas com sobrecarga.
Pedidos próximos do prazo.
Ordens paradas.
Produção realizada.
Com essa rotina, o fluxo deixa de ser apenas uma representação e passa a orientar decisões operacionais.
Conclusão
Criar um fluxograma pcp permite enxergar o processo produtivo como uma sequência integrada de decisões, informações e operações. Em vez de analisar produção, estoque, compras e capacidade separadamente, o fluxo mostra como cada área interfere diretamente na próxima etapa.
O processo normalmente começa pela demanda. Depois, é necessário verificar produtos disponíveis, calcular o que realmente precisa ser fabricado, analisar matérias-primas, identificar necessidades de compra e confirmar se existe capacidade suficiente para cumprir os prazos.
Após o planejamento, as Ordens de Produção transformam essas decisões em atividades executáveis. A partir daí, os apontamentos do chão de fábrica mostram o que está realmente acontecendo e permitem acompanhar quantidade, tempo, materiais, perdas, paradas e andamento das operações.
Qualidade, retrabalho e gargalos também precisam fazer parte dessa visão. Ignorar essas ocorrências pode criar um planejamento distante da realidade, pois todas elas utilizam recursos e podem alterar os prazos previstos.
Ao final da produção, o encerramento correto das ordens atualiza estoque e fornece dados importantes para novos planejamentos. A comparação entre planejado e realizado ajuda a identificar diferenças, revisar tempos e compreender onde estão os principais desvios.
Mais do que representar etapas, o fluxo deve funcionar como um instrumento de acompanhamento contínuo. Quanto mais confiáveis forem os dados utilizados e quanto mais frequentemente o processo for revisado, maior será a capacidade do PCP de planejar de maneira organizada, antecipar restrições e acompanhar a produção desde a necessidade inicial até a disponibilização do produto acabado.